

 English
 Español
 Français

Guide de configuration des circuits imprimés : placement des composants, routage, empilements et règles de conception
La disposition des PCB est le point où une idée électronique cesse d’être abstraite et commence à devenir un objet. Nous sommes Anhui Hongxin Electronic Technology, un fabricant de cartes de circuits imprimés dans la zone de développement économique de Guangde, Anhui, et notre journée de travail est consacrée à transformer les fichiers de mise en page d'autres personnes en cartes qui peuvent réellement être gravées, percées, plaquées et assemblées. Cela nous donne une vision pratique du sujet : un layout n'est pas terminé lorsque le logiciel cesse de se plaindre, il est terminé lorsque la carte traverse l'usine sans surprise.
Ce guide explique ce qu'implique la disposition des PCB, où les décisions difficiles se produisent et comment conserver une conception à l'intérieur de la fenêtre de processus de l'usine qui la construira. Rien de tout cela ne nécessite une chaîne d’outils coûteuse, et l’essentiel se résume à faire les choses dans le bon ordre.
Content
- 1 Ce que couvre réellement la disposition des PCB
- 2 Un flux de travail pratique pour la configuration des PCB
- 3 Le placement vient en premier, le routage vient en second
- 4 Routage, impédance et chemins de retour
- 5 Choisir un empilement que votre fabricant peut construire
- 6 Aménagement haute densité : HDI, lignes fines et structures via
- 7 Erreurs de mise en page que nous constatons le plus souvent
- 8 De la planche nue au produit assemblé
- 9 Travailler tôt avec votre partenaire PCB
Ce que couvre réellement la disposition des PCB
La mise en page est la moitié physique de la conception des PCB. Le schéma décide quelle broche se connecte à quel réseau ; la disposition décide de l'emplacement physique de ces connexions, y compris les empreintes de pas, les traces de cuivre, les plans, les vias, les ouvertures des masques de soudure et les légendes sérigraphiées. Sur un plateau à deux couches, c'est un petit puzzle. Sur une carte à seize couches, il s'agit d'une tâche d'ingénierie au niveau du système ayant des conséquences thermiques, mécaniques et électromagnétiques.
Schéma ou mise en page
Un schéma propre peut toujours produire une carte qui oscille, surchauffe ou ne peut pas être fabriquée. Un circuit modeste placé et acheminé avec soin se comportera généralement mieux qu'un circuit sophistiqué qui a été précipité, c'est pourquoi les concepteurs expérimentés consacrent plus de temps au placement et à l'empilement qu'au dessin des traces.
Pourquoi la disposition décide du coût et de la fiabilité
Trois chiffres sont en grande partie réglés ici et changent rarement par la suite : le prix unitaire, le rendement au premier passage et la réussite ou non des tests CEM du produit du premier coup. Le nombre de couches, la taille des planches, la taille minimale du foret et la finition de surface entrent directement dans le devis, tandis que les règles d'espacement et l'équilibre du cuivre déterminent dans quelle mesure la conception s'adapte au processus de fabrication.
Un flux de travail pratique pour la configuration des PCB
Les outils diffèrent, mais la séquence est stable entre les gadgets grand public, les contrôleurs industriels et les instruments médicaux. Sauter des étapes coûte généralement plus de temps qu’il n’en fait gagner.
- Examinez le schéma : confirmez les réseaux, vérifiez l'affectation des broches et signalez tout ce qui nécessite une impédance contrôlée.
- Fixez l'enveloppe mécanique, car le contour de la carte, les trous de montage et les positions des connecteurs proviennent du boîtier plutôt que de la disposition.
- Définissez l'empilement, en traitant le nombre de couches, le matériau, le poids du cuivre et la finition de surface comme une seule décision au lieu de quatre.
- Placez en premier les pièces critiques : les connecteurs, le processeur, les étages de puissance, les cristaux et tout ce qui possède un tampon thermique.
- Acheminez l'alimentation et la terre, puis les signaux, en commençant par le plus rapidement, en gardant les chemins de retour continus.
- Exécutez des vérifications des règles de conception par rapport aux capacités réelles de l'usine, puis exportez des Gerbers, des fichiers de forage et une nomenclature claire.
Si vous souhaitez observer de plus près l'étape de dessin et les défauts qui apparaissent ensuite, notre Disposition du PCB, schémas et guide de dépannage couvre le même terrain du point de vue de la fabrication.
Le placement vient en premier, le routage vient en second
Demandez à un concepteur qui a passé dix ans sur des planches denses ce qu'il réparerait en premier, et la réponse est presque toujours le placement. Un bon placement transforme le routage en une formalité ; un mauvais placement le transforme en une semaine de via gymnastique.
- Verrouillez d'abord les pièces mécaniques, car les connecteurs, les interrupteurs et les trous sont des contraintes plutôt que des variables.
- Regroupez les composants par fonction et placez chaque groupe là où son signal ou sa puissance entre dans la carte.
- Gardez les condensateurs de découplage à quelques millimètres de la broche qu'ils desservent, avec une connexion courte et large à la terre.
- Orientez les pièces de manière cohérente afin que le placement soit rapide et que les défauts de refusion soient moins nombreux.
- Réservez les points de test et gardez-les accessibles aux sondes au lieu d'être enterrés sous un composant.
Lorsqu'une mise en page semble bloquée, déplacer trois ou quatre composants est souvent plus productif que d'acheminer une couche supplémentaire.
Routage, impédance et chemins de retour
Le routage est l'endroit où la disposition devient une ingénierie électrique plutôt qu'un dessin. La largeur de trace suit le courant et l'augmentation de température acceptable, pas l'habitude : une trace de 10 mil est confortable pour un signal logique et beaucoup trop fine pour un rail d'alimentation de pilote de moteur. Les lignes à impédance contrôlée nécessitent un plan de référence continu directement en dessous d'elles, et ce plan ne doit pas être découpé par un routage sans rapport.
- Gardez la zone de boucle petite, car le courant de retour suit le chemin de moindre impédance, généralement le plan directement sous la trace.
- Ne traversez jamais un plan divisé avec un signal rapide, ou vous avez simplement construit une antenne.
- Assemblez les plans de masse autour du périmètre sur des cartes à signaux mixtes et traitez l'espacement de 3 W comme une valeur par défaut raisonnable pour les lignes parallèles sensibles.
Choisir un empilement que votre fabricant peut construire
La planification de l'empilement est le point où l'agencement rencontre la fabrication, et elle mérite une conversation précoce avec l'usine. FR-4 couvre la plupart des travaux, les substrats en aluminium et à noyau métallique gèrent la chaleur, les stratifiés en céramique et haute fréquence gèrent les RF et le cuivre lourd transporte le courant. Le tableau ci-dessous répertorie les stackups que nous créons le plus souvent et les habitudes de mise en page qui assurent leur bon fonctionnement.
| Calques | Utilisation typique | Considérations relatives à la mise en page | Délai de livraison par lots |
|---|---|---|---|
| 1 à 2 | Alimentations, commandes simples, écrans | Traces larges, dégagement généreux, placement sur un seul côté lorsque cela est possible | 6 à 7 jours |
| 4 à 6 | Appareils grand public, contrôle industriel, éclairage automobile | Plan de masse solide, impédance contrôlée sur les réseaux rapides | 9 à 20 jours |
| 8 à 16 | Cartes numériques denses, matériel de communication et informatique | Plans divisés, empilement symétrique, planifiés via des types | 20 à 25 jours |
| 16 à 32 | Constructions en cuivre haute fiabilité et lourdes | Balance en cuivre, planification des forages, contrôle d'impédance par couche | 25 à 45 jours |
| IDH | BGA à pas fin, modules compacts, wearables | Règles Microvia, via remplissage et bouchage, limites de perçage laser | 25 jours ou moins |
La finition de surface appartient à la même décision. L'OSP convient aux cartes plates sensibles au coût avec une durée de vie courte, l'ENIG et l'or dur conviennent aux pièces à pas fin et aux accouplements répétés, et le nivellement par soudure à air chaud sans plomb reste un choix robuste et économique pour les assemblages à trous traversants lourds. Une carte à six couches avec des lignes de 3 mil, un espacement de 3 mil, un placage or et un plan de masse solide est le genre de bête de somme qui apparaît encore et encore dans les projets industriels et automobiles.
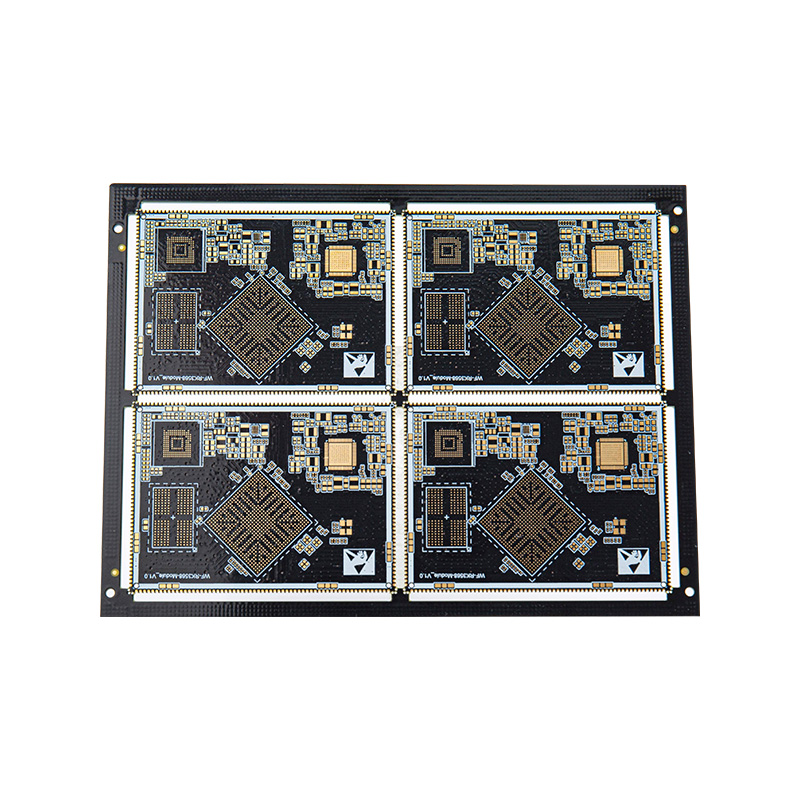 PCB plaqué or à 6 couches avec traces de 3/3 mil Une carte plaquée or à six couches prenant en charge les lignes 3/3 mil et BGA, adaptée aux configurations industrielles, automobiles et haute fréquence où une transmission fiable du signal est importante. Voir le produit →
Aménagement haute densité : HDI, lignes fines et structures via
Une fois que le pas des billes descend en dessous de 0,5 mm et que la surface de la planche est fixée, les trous traversants conventionnels cessent d'être pratiques et le HDI devient la réponse. Les microvias, les vias enterrés et les structures empilées vous permettent d'échapper à un dispositif à pas fin sans consommer chaque canal de routage. Les règles changent avec eux, car le diamètre des microvias, le tampon de capture, l'épaisseur diélectrique et le remplissage des vias dépendent de la capacité de perçage et de placage au laser plutôt que des paramètres par défaut d'un outil de conception.
Les aménagements à haute densité pénalisent également une mauvaise planification. Gardez le plan de référence ininterrompu sous la région d'échappement, remplissez et bouchez le via-in-pad pour un assemblage fiable, et placez les vias thermiques sous les dispositifs d'alimentation. Une carte HDI à deux couches et six niveaux montre la liberté de routage que procure la bonne stratégie via le bon via.
 PCB HDI à 2 couches et 6 niveaux pour interconnexions haute densité Une carte HDI à deux couches et six niveaux utilisant des microvias et des lignes de 3 mil pour prendre en charge l'échappement BGA de 0,3 mm et les conceptions compactes à haute fréquence. Voir le produit →
Erreurs de mise en page que nous constatons le plus souvent
Après qu'un nombre suffisant de planches nues soient passées dans une usine de fabrication, des motifs apparaissent. Ce sont ceux qui coûtent le plus de temps à nos clients.
- Trop peu de vias de terre entre les avions, augmentant l'impédance exactement là où cela compte le plus.
- Sérigraphie sur plots, ce qui perturbe le dépôt de pâte à souder.
- Rayons à relief thermique trop fins pour le poids en cuivre commandé.
- Tailles de forets ou anneaux annulaires inférieures à ce que l'usine peut contenir de manière fiable.
- Cuivre déséquilibré entre les couches, qui revient plus tard sous forme de déformation de la carte.
- Geler la conception avant une révision DFM, puis demander des modifications après le démarrage de l'outillage.
Aucun de ces éléments n’est exotique et tous sont peu coûteux à réparer lors de la mise en page.
De la planche nue au produit assemblé
La mise en page ne s'arrête pas au cuivre. Si le panneau doit être assemblé, la couche de pâte, les cours de composants et les coussinets thermiques font également partie de la conception. Les ouvertures de pâte déterminent la quantité de soudure qui atterrit sur un tampon, les cours décident si la machine de placement peut insérer une buse entre les pièces, et les tampons thermiques sans suffisamment de vias reflueront mal, quelle que soit la qualité du pochoir. La plupart de nos clients nous utilisent pour la fabrication et l'assemblage ensemble, ce qui permet de vérifier les deux ensembles de règles avant le démarrage de la production. La même logique s'applique aux produits de consommation, d'énergie, d'électroménager, industriels, médicaux, automobiles et militaires, et vous pouvez voir les applications pour lesquelles nous construisons pour une idée de la gamme.
Le secteur automobile en est un bon exemple : gestion de la qualité certifiée IATF 16949, finitions sans plomb et aménagement qui suppose que les vibrations et les cycles thermiques font partie de la vie normale.
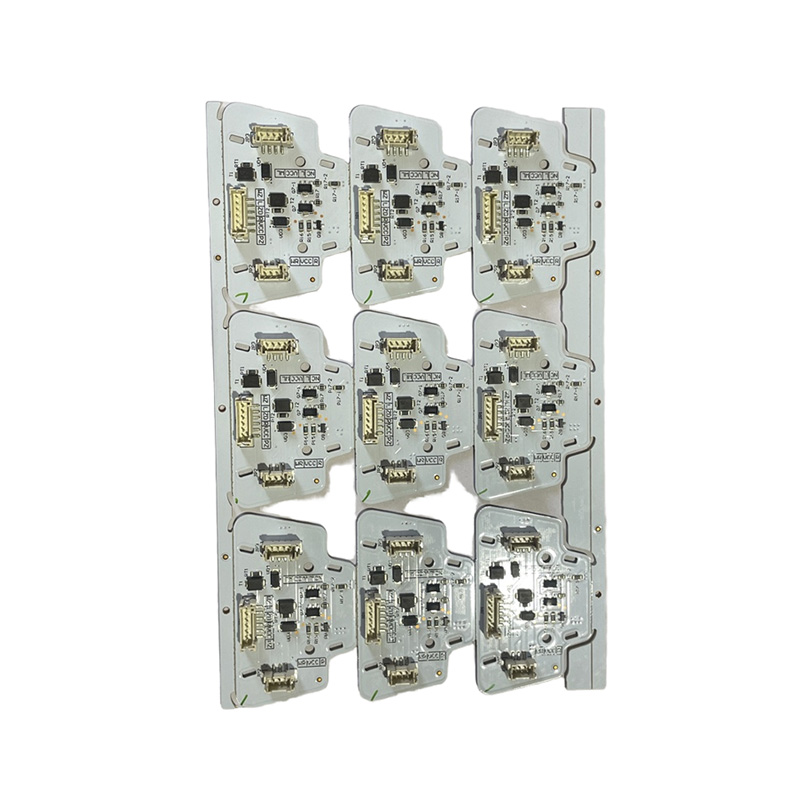 PCBA d'éclairage LED automobile avec fiabilité AEC-Q100 Un panneau d'éclairage automobile de haute fiabilité avec une résistance thermique et aux vibrations, prenant en charge les fonctions de conduite à LED, de feux de route adaptatifs et de clignotants dynamiques. Voir le produit →
Travailler tôt avec votre partenaire PCB
L’amélioration la moins coûteuse de tout processus de mise en page est une conversation précoce avec le fabricant. Avant que la conception ne soit figée, nous pouvons confirmer les largeurs minimales de perçage et de traçage, le jeu entre le cuivre et le bord, l'empilement et la finition que vous envisagez de commander, et si la taille de votre panneau gaspille du matériau. L'examen des dossiers fait partie du travail quotidien de nos ingénieurs, et avec plus de quinze ans d'expérience derrière plusieurs d'entre eux, ils ont tendance à repérer rapidement les détails gênants.
La vitesse compte également, et connaître les chiffres à un stade précoce facilite les compromis de cumul. Un prototype double face peut nous quitter dans les 24 heures, les commandes par lots simple face et double face sont généralement expédiées en six à sept jours, les commandes de quatre à huit couches en neuf à vingt jours et la construction HDI en environ vingt-cinq jours.
Si vous retenez une chose de ce guide, que ce soit l'ordre des opérations : placement, empilement, puissance, signaux, contrôles. Les cartes construites dans cette séquence sont plus faciles à fabriquer, plus faciles à assembler et plus faciles à approuver pour la production. Si vous avez une mise en page en cours et que vous souhaitez une deuxième paire d'yeux avant de sortir les Gerbers, envoyez-nous les fichiers. Nous préférons déceler un problème de dégagement lors de l'examen plutôt que sur le terrain de forage.
Produits recommandés
-

Carte PCB monocouche à pulvérisation de étain (HASL)
-
Carte PCB monocouche OSP
-
PCB bicouche plaquée or
-
PCB pulvérisé sur étain à quatre couches
-
PCB bicouche OSP
-
PCB monocouche OSP à base d'aluminium
-
Carte amplificatrice intégrée à base de cuivre à 10 couches
-
Panneau de céramique
-
PCB flexible
-
PCB rigide-flexible
-
PCB à haute fréquence noire
-
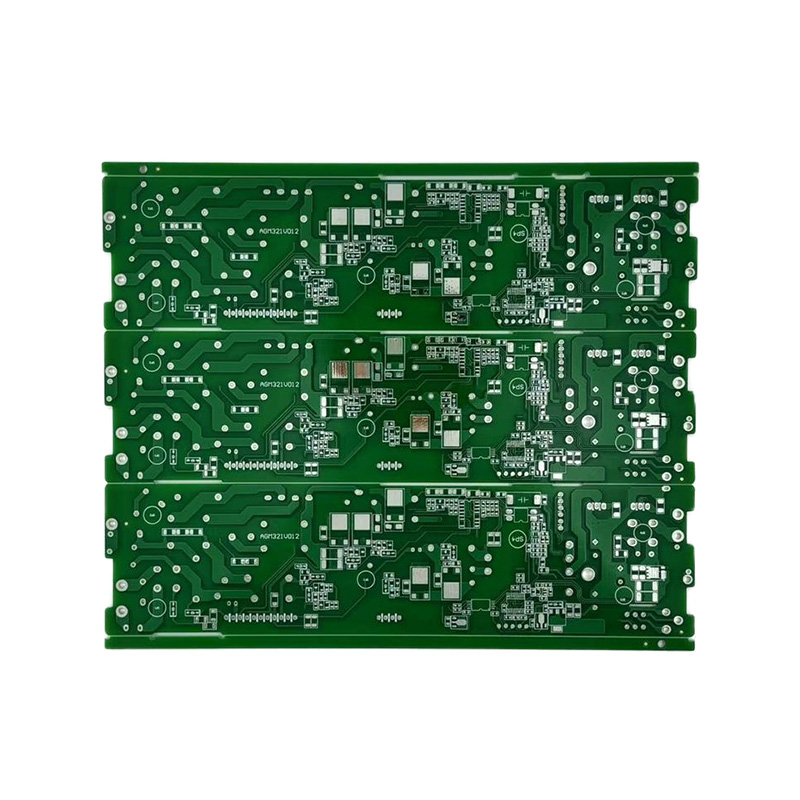
Carte à haute vitesse bicouche
 CRÉONS LE FUTUR ENSEMBLE

Contactez-nous à tout moment
Droit d'auteur © Anhui Hongxin Electronic Technology Co., Ltd. Tous Droits Réservés.Fournisseurs et fabricants de circuits imprimés en gros